
Chia sẻ kiến thức
Tại sao inox 304 bị gỉ trong môi trường HCl? Nguyên nhân và giải pháp
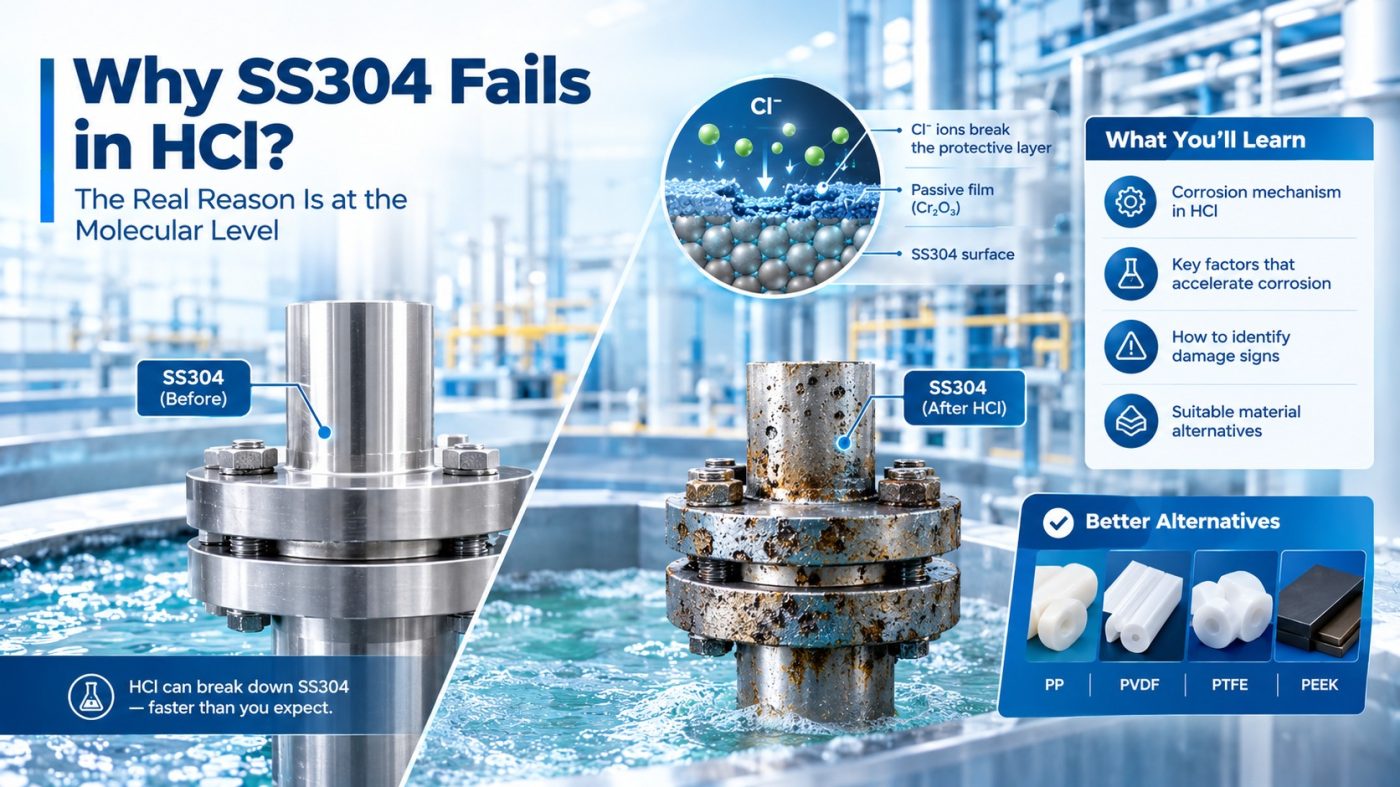
Inox 304 (SS304) là loại thép không gỉ được sử dụng rộng rãi trong công nghiệp. Nhiều kỹ sư tin rằng vật liệu này chịu được hóa chất tốt. Nhưng trong môi trường axit clohidric (HCl), inox 304 thất bại — nhanh hơn nhiều so với kỳ vọng.
Câu hỏi đặt ra là: tại sao một vật liệu được gọi là “không gỉ” lại bị ăn mòn trong HCl? Câu trả lời nằm ở cấp độ phân tử — nơi ion Cl⁻ từ axit clohydric phá hủy lớp bảo vệ bề mặt của SS304.
Bài viết này giải thích cơ chế ăn mòn, các yếu tố ảnh hưởng, dấu hiệu nhận biết hư hỏng, và cách lựa chọn vật liệu thay thế phù hợp cho môi trường HCl. Nội dung được xây dựng dựa trên dữ liệu thực nghiệm từ các nghiên cứu đã công bố, phục vụ kỹ sư, nhà thiết kế và người phụ trách kỹ thuật trong các ngành xi mạ, PCB, hóa chất và xử lý nước.
Tổng quan về inox 304 trong môi trường HCl
Hiểu rõ bản chất của inox 304 và HCl là bước đầu tiên để lý giải phản ứng giữa chúng.
Inox 304, hay còn gọi là AISI 304 hoặc thép không gỉ austenitic, có thành phần điển hình gồm 18–20% Crom (Cr), 8–10,5% Niken (Ni) và ≤0,08% Carbon (C). Crom là nguyên tố tạo nên khả năng chống gỉ của inox. Khi tiếp xúc với oxy trong không khí, Cr phản ứng tạo thành một lớp oxit mỏng Cr₂O₃ trên bề mặt — gọi là màng thụ động (passive film). Chính lớp màng này ngăn kim loại bên dưới tiếp xúc với môi trường ăn mòn.
Axit clohidric (HCl) là một axit mạnh, phân ly hoàn toàn trong nước thành ion H⁺ và Cl⁻. Đây là điểm mấu chốt: HCl không chỉ có tính axit mạnh mà còn cung cấp ion Cl⁻ — tác nhân phá hủy màng thụ động. Nhiều loại axit mạnh khác, ví dụ như HNO₃, thực ra lại giúp tái tạo màng thụ động. HCl thì không.
Theo Hiệp hội Thép không gỉ Anh (BSSA), inox 304 và inox 316 đều được xem là không có khả năng chịu axit clohidric ở bất kỳ nồng độ và nhiệt độ nào. Đây là đánh giá từ tổ chức kỹ thuật, không phải cảnh báo cẩn thận thông thường.
Cơ chế HCl phá hủy inox 304 như thế nào?
Cl⁻ phá vỡ màng thụ động
Màng oxit Cr₂O₃ trên bề mặt inox 304 mỏng nhưng ổn định trong nhiều môi trường. Vấn đề xảy ra khi ion Cl⁻ tiếp xúc với màng này.
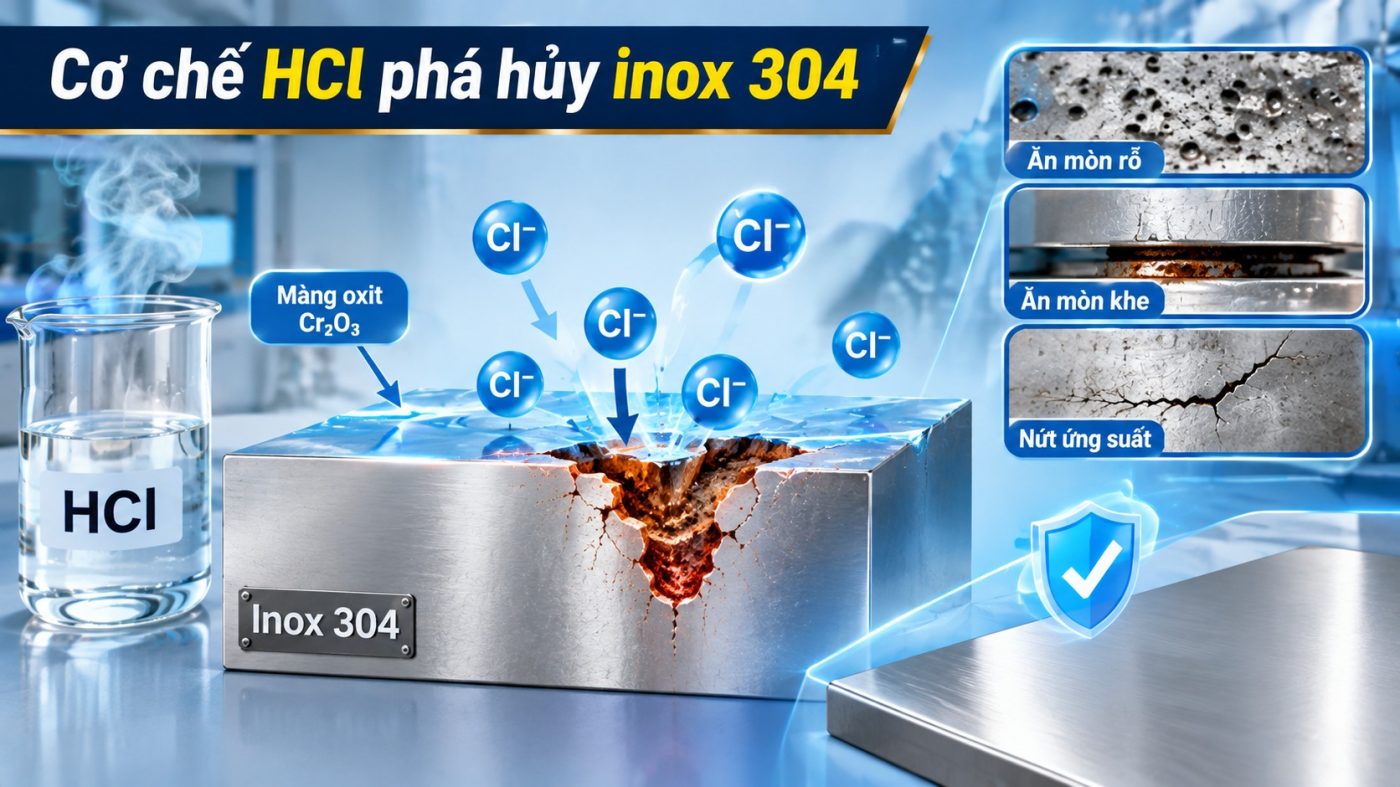
Ion Cl⁻ có khả năng xuyên qua màng oxit tại các điểm khuyết tật cục bộ — vết xước, biên hạt, vùng có ứng suất. Khi Cl⁻ thâm nhập, màng oxit mất tính ổn định. Bề mặt inox chuyển từ trạng thái thụ động (được bảo vệ) sang trạng thái hoạt động (bị ăn mòn). Quá trình hòa tan kim loại bắt đầu.
Vòng lặp tự khuếch đại
Khi màng bị phá, một chuỗi phản ứng xảy ra theo dạng vòng lặp:
- Cl⁻ phá màng Cr₂O₃ tại điểm cục bộ
- Kim loại Fe và Cr hòa tan vào dung dịch (phản ứng anôt)
- Bên trong hố ăn mòn, pH giảm và nồng độ Cl⁻ tăng
- Môi trường trong hố trở nên khắc nghiệt hơn bên ngoài
- Hố ăn mòn lan sâu và rộng hơn
Vòng lặp này giải thích tại sao ăn mòn rỗ (pitting corrosion) trong HCl tự tăng tốc theo thời gian.
Ba dạng ăn mòn chính của SS304 trong HCl
Ăn mòn rỗ (Pitting corrosion): Đây là dạng phổ biến nhất. Các hố nhỏ hình thành tại điểm màng thụ động bị phá vỡ, rồi lan sâu vào bên trong vật liệu. Từ bên ngoài, bề mặt trông gần như nguyên vẹn — nhưng bên trong đã rỗng.
Ăn mòn khe (Crevice corrosion): Xảy ra tại các khe hở như gioăng, mối nối, ren vít, hoặc vùng có cặn lắng. Dung dịch HCl bị giữ lại trong khe, thiếu oxy để tái tạo màng thụ động. Kết quả là khu vực khe bị tấn công mạnh hơn bề mặt hở.
Nứt ứng suất ăn mòn (Stress Corrosion Cracking – SCC): SS304 có thể bị nứt dưới tác động đồng thời của ứng suất cơ học và môi trường HCl. Nghiên cứu xác nhận SCC xảy ra với SS304 ở nồng độ HCl từ 0,5 M đến 1 M ngay ở nhiệt độ phòng. Vết nứt thường xuất hiện tại vùng ứng suất cao như mối hàn, góc uốn, điểm siết chặt.
Điều kiện nào ảnh hưởng đến mức độ gỉ của inox 304?
Mức độ ăn mòn inox 304 không cố định — nó thay đổi theo điều kiện vận hành cụ thể.

Nồng độ HCl
Nồng độ HCl càng cao, tốc độ ăn mòn càng nhanh. Nghiên cứu trên SS304 trong dung dịch HCl ở các nồng độ 5%, 10% và 15% cho thấy tốc độ ăn mòn tăng theo từng mức nồng độ. Ở nồng độ 1 M HCl, tốc độ ăn mòn của SS304 đo được là 18,829 mm/năm — mức cho thấy vật liệu không thể sử dụng lâu dài.
Nhiệt độ môi trường
Nhiệt độ tăng làm tốc độ phản ứng hóa học tăng theo. Thử nghiệm cho thấy nhiệt độ cao làm tăng cả ăn mòn đều lẫn ăn mòn cục bộ trên SS304. Môi trường HCl nóng — ví dụ trong bể tẩy rửa hoặc thiết bị gia nhiệt — nguy hiểm hơn nhiều so với HCl ở nhiệt độ phòng.
Thời gian tiếp xúc
Thời gian tiếp xúc tích lũy làm hố ăn mòn lan rộng và sâu hơn. Trong thử nghiệm ngâm SS304 vào dung dịch pH 2 (tương đương HCl loãng) trong 8 ngày, tốc độ ăn mòn đạt 0,020 mm/năm — và tiếp tục tăng sau 4 ngày đầu. Trong HCl loãng (pH 5), tốc độ dao động từ 0,006 đến 0,011 mm/năm.
Tình trạng bề mặt inox
Bề mặt inox có khuyết tật — vết xước, biên hạt lộ ra, vùng hàn không được xử lý — là điểm khởi phát ăn mòn. Bề mặt càng nhiều khuyết tật, số điểm Cl⁻ có thể xâm nhập càng nhiều. Trong thực tế, mối hàn và bề mặt chưa đánh bóng sau gia công là vị trí ăn mòn xuất hiện đầu tiên.
Làm sao nhận biết inox 304 đang bị gỉ trong HCl?
Ăn mòn không phải lúc nào cũng lộ rõ ngay từ đầu. Dưới đây là các dấu hiệu cần chú ý:
-
Rỗ bề mặt (pitting): Xuất hiện các chấm nhỏ, lỗ rỗng trên bề mặt inox. Kích thước có thể rất nhỏ nhưng chiều sâu lớn hơn bề ngoài thấy được.
-
Đổi màu bề mặt: Bề mặt mất độ bóng, chuyển sang màu xỉn, vàng, nâu hoặc đen — đặc biệt tại khu vực tiếp xúc trực tiếp với HCl.
-
Dấu vết ăn mòn tại khe và mối nối: Vùng gioăng, mối hàn, ren vít và góc chết thường xuất hiện ăn mòn trước và rõ hơn bề mặt hở.
-
Giảm khối lượng hoặc thành mỏng đi: Trong môi trường HCl nồng độ cao hoặc nhiệt độ cao, inox 304 có thể mất khối lượng đáng kể theo thời gian.
-
Vết nứt nhỏ tại vùng ứng suất cao: Đây là dấu hiệu của SCC, thường xuất hiện song song hoặc vuông góc với hướng ứng suất, tại mối hàn, điểm siết và góc uốn.
-
Dung dịch đổi màu: Ion Fe và Cr hòa tan làm dung dịch HCl chuyển màu vàng hoặc xanh nhạt — dấu hiệu kim loại đang bị hòa tan.
So sánh inox 304 với các vật liệu khác trong môi trường HCl
Khi inox 304 không phù hợp với HCl, vật liệu nào có thể thay thế?
Bảng dưới đây so sánh các vật liệu thường dùng trong môi trường axit clohidric, từ kim loại đến nhựa kỹ thuật.
| Vật liệu | Khả năng chịu HCl | Giới hạn chính | Phù hợp với |
|---|---|---|---|
| Inox 304 (SS304) | Không chịu được (bất kỳ nồng độ/nhiệt độ) | Dễ pitting, crevice, SCC; màng thụ động bị Cl⁻ phá hủy | Không khuyến nghị cho HCl |
| Inox 316 / 316L | Kém hơn nhiều so với kỳ vọng | Mo cải thiện kháng pitting nhưng vẫn không đủ cho HCl | Không khuyến nghị cho HCl |
| Inox 904L | Giới hạn, chỉ dùng HCl loãng có kiểm soát | Cần kiểm tra thực nghiệm từng điều kiện cụ thể | HCl loãng, nhiệt độ thấp, kiểm soát chặt |
| Hợp kim Niken (Ni alloy) | Tốt nhất trong nhóm kim loại | Chi phí cao; cần chọn mác phù hợp với nồng độ và nhiệt độ cụ thể | HCl đặc, nhiệt độ cao |
| PP (Polypropylene) | Tốt với HCl loãng đến trung bình | Giới hạn nhiệt độ và áp lực | Bể chứa, đường ống, phụ kiện tải thấp |
| PVC (Polyvinyl Chloride) | Tốt với HCl loãng | Giới hạn nhiệt độ (thường <60°C) | Đường ống, van, phụ kiện ở nhiệt độ thấp |
| PVDF (Polyvinylidene Fluoride) | Tốt, độ bền hóa chất cao | Chi phí trung bình-cao | Bơm, van, đường ống trong môi trường HCl yêu cầu cao |
| PEEK (Polyether ether ketone) | Tốt, chịu cả HCl và nhiệt | Chi phí cao nhất trong nhóm nhựa | Linh kiện cơ khí, bulong, tấm cách ly trong HCl + nhiệt |
Trong các điều kiện HCl phổ biến tại nhà máy sản xuất, nhựa kỹ thuật như PP, PVDF và PEEK thường là giải pháp thực tế hơn kim loại — không bị ăn mòn điện hóa và không cần xử lý bề mặt định kỳ.
Nhựa kỹ thuật không phải giải pháp cho mọi tình huống, nhưng ở điều kiện HCl phổ biến, chúng thường là lựa chọn bền vững hơn về lâu dài.
Cách xử lý khi inox 304 đã bị gỉ trong HCl?
Phát hiện ăn mòn sớm cho phép xử lý trước khi thiết bị hỏng hoàn toàn.
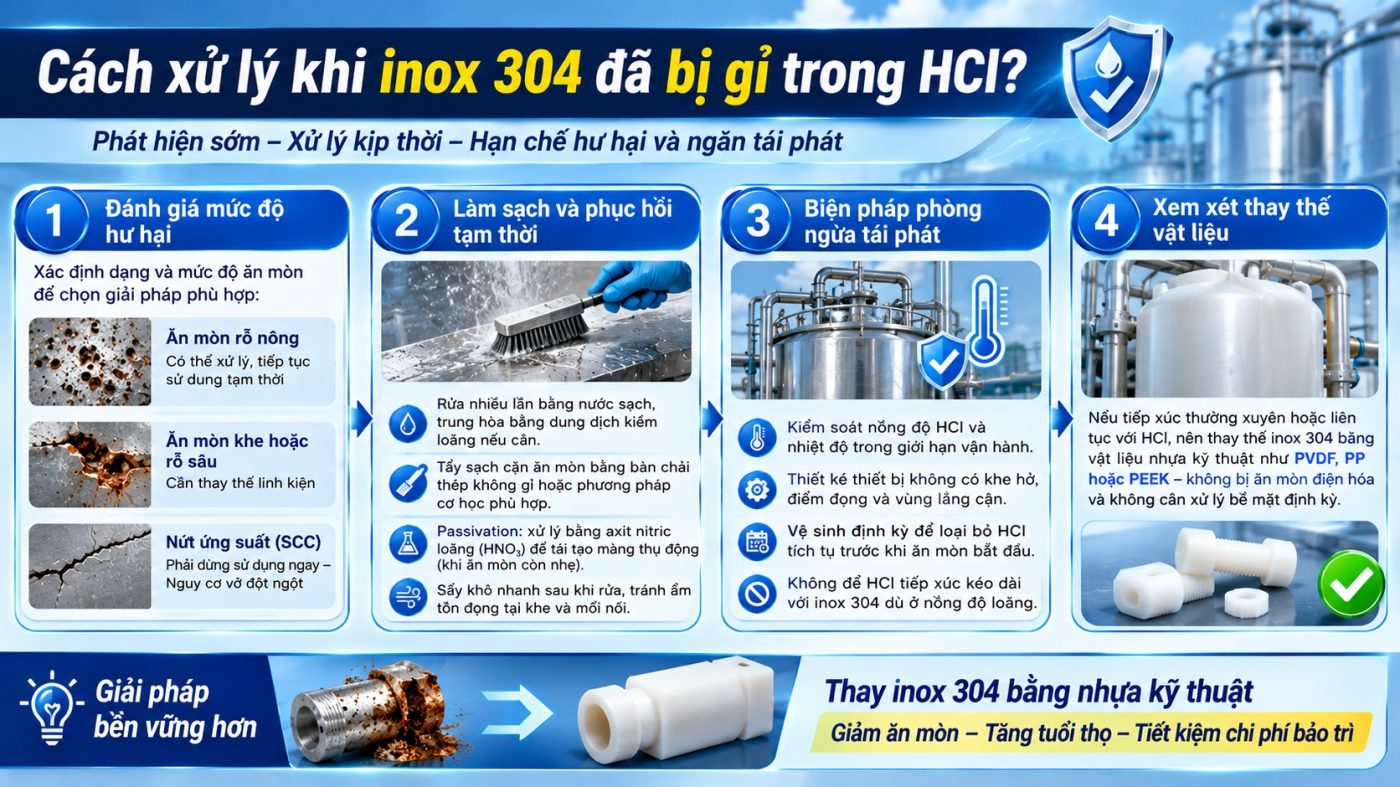
Bước 1: Đánh giá mức độ hư hại
Trước khi xử lý, cần xác định dạng và mức độ ăn mòn:
- Ăn mòn rỗ nông (bề mặt): có thể xử lý và tiếp tục sử dụng tạm thời
- Ăn mòn khe hoặc rỗ sâu: cần thay thế linh kiện
- Nứt ứng suất (SCC): phải dừng sử dụng ngay — nguy cơ vỡ đột ngột
Bước 2: Làm sạch và phục hồi tạm thời
- Loại bỏ HCl khỏi bề mặt inox: Rửa nhiều lần bằng nước sạch, sau đó trung hòa bằng dung dịch kiềm loãng nếu cần.
- Tẩy sạch cặn ăn mòn: Dùng bàn chải thép không gỉ hoặc phương pháp cơ học phù hợp để loại bỏ sản phẩm ăn mòn.
- Passivation (tái thụ động): Xử lý bằng axit nitric loãng (HNO₃) để tái tạo màng thụ động — áp dụng được khi ăn mòn còn nhẹ và bề mặt chưa bị phá hủy sâu.
- Sấy khô nhanh sau khi rửa: Tránh để ẩm tồn đọng, đặc biệt tại khe và mối nối.
Bước 3: Biện pháp phòng ngừa tái phát
- Kiểm soát nồng độ HCl và nhiệt độ trong giới hạn vận hành
- Thiết kế thiết bị không có khe hở, điểm đọng và vùng lắng cặn
- Vệ sinh định kỳ để loại bỏ HCl tích tụ trước khi ăn mòn bắt đầu
- Không để HCl tiếp xúc kéo dài với inox 304 dù ở nồng độ loãng
Bước 4: Xem xét thay thế vật liệu
Nếu thiết bị tiếp xúc thường xuyên hoặc liên tục với HCl, giải pháp bền vững là thay thế vật liệu. Nhựa kỹ thuật như PVDF, PP hoặc PEEK không bị ăn mòn điện hóa và không cần xử lý bề mặt định kỳ trong môi trường axit. Đây là hướng mà Bocast tư vấn cho các doanh nghiệp sản xuất đang gặp vấn đề ăn mòn tái phát.
Hướng dẫn chọn vật liệu cho môi trường HCl
Chọn đúng vật liệu từ đầu giúp tránh toàn bộ vấn đề ăn mòn, không chỉ trì hoãn.
Trước khi chọn vật liệu, cần xác định ba thông số vận hành: nồng độ HCl (%), nhiệt độ (°C) và yêu cầu chịu lực/áp suất. Ba thông số này quyết định phạm vi lựa chọn khả thi.
Bảng dưới đây gợi ý vật liệu theo các điều kiện HCl thực tế.
| Điều kiện HCl | Vật liệu khuyến nghị | Lưu ý kỹ thuật |
|---|---|---|
| HCl loãng (<10%), nhiệt độ thấp (<40°C), tải thấp | PP, PVC | Không dùng inox 304/316; kiểm tra áp suất làm việc |
| HCl loãng đến trung bình (<20%), nhiệt độ trung bình (<80°C) | PVDF, PP | PVDF ưu tiên nếu cần độ bền hóa chất cao hơn |
| HCl trung bình đến đặc (>20%), nhiệt độ cao (>80°C) | PVDF, PEEK, hợp kim Ni | Cần thử nghiệm thực nghiệm; tránh mọi loại inox |
| Yêu cầu cơ tính cao (bulong, linh kiện chịu lực) trong HCl | PEEK, PVDF | Thay thế bulong inox bằng bulong nhựa kỹ thuật |
| Tiếp xúc gián đoạn, dạng tẩy rửa định kỳ | PP, PVC | Rửa sạch và làm khô ngay sau mỗi lần tiếp xúc |
Lưu ý khi sử dụng bảng tương thích hóa chất: Bảng tương thích vật liệu chuẩn được xây dựng cho điều kiện kiểm soát. Trong thực tế, sự kết hợp của nhiệt độ cao, nồng độ biến động, và thời gian tiếp xúc dài có thể làm giảm khả năng chịu hóa chất của bất kỳ vật liệu nào. Luôn thử nghiệm hoặc tham khảo nhà cung cấp vật liệu trước khi đưa vào vận hành thực tế.
Khi điều kiện HCl thay đổi, việc tham khảo bảng tương thích hóa chất là bước khởi đầu — không phải kết thúc.
Câu hỏi thường gặp (FAQ)
Inox 304 có chịu được HCl loãng không?
Không. Dù ở nồng độ thấp, HCl vẫn cung cấp ion Cl⁻ đủ để phá màng thụ động của inox 304. BSSA xác nhận SS304 “không có khả năng chịu HCl ở bất kỳ nồng độ và nhiệt độ nào.” Ở HCl loãng, ăn mòn diễn ra chậm hơn nhưng vẫn xảy ra — đặc biệt là ăn mòn rỗ tại các điểm khuyết tật bề mặt.
Inox 316 có tốt hơn 304 trong HCl không?
Inox 316 có thêm Molybdenum (Mo) giúp tăng khả năng kháng ăn mòn rỗ so với 304. Tuy nhiên, theo BSSA, SS316 cũng được xếp vào nhóm “không chịu HCl” về tổng thể. Sự cải thiện của 316 so với 304 không đủ để sử dụng an toàn trong môi trường HCl công nghiệp.
Nếu đã dùng HCl để tẩy rửa inox 304, cần xử lý thế nào?
Rửa ngay bằng nhiều lần nước sạch để loại bỏ HCl còn lại. Kiểm tra bề mặt để phát hiện rỗ hoặc đổi màu. Nếu có thể, thực hiện passivation bằng HNO₃ loãng để tái tạo màng thụ động. Nếu ăn mòn đã lan rộng, cần thay thế linh kiện bị ảnh hưởng.
HCl có thể tấn công inox 304 ở nhiệt độ phòng không?
Có. SCC trên SS304 được ghi nhận ở nồng độ HCl từ 0,5 M đến 1 M ngay ở nhiệt độ phòng. Ăn mòn rỗ cũng xảy ra ở nhiệt độ phòng, đặc biệt khi có khuyết tật bề mặt hoặc ứng suất dư từ quá trình gia công.
Vật liệu nào thay thế inox 304 tốt nhất cho môi trường HCl?
Câu trả lời phụ thuộc vào điều kiện cụ thể. Với HCl loãng ở nhiệt độ thấp, PP và PVC là lựa chọn thực tế. Với HCl trung bình đến đặc hoặc nhiệt độ cao hơn, PVDF và PEEK là vật liệu nhựa kỹ thuật phù hợp. Với điều kiện khắc nghiệt nhất, hợp kim Niken là lựa chọn trong nhóm kim loại.
Bảng tương thích hóa chất có đủ tin cậy để chọn vật liệu không?
Bảng tương thích là công cụ tham khảo, không phải tiêu chuẩn cuối cùng. Bảng này thường được xây dựng ở điều kiện kiểm soát (nhiệt độ phòng, nồng độ đơn lẻ, không có tạp chất). Trong môi trường sản xuất thực tế, các yếu tố như nhiệt độ biến đổi, HCl lẫn tạp chất, hoặc ứng suất cơ học có thể làm thay đổi đáng kể kết quả. Luôn kết hợp bảng tương thích với thử nghiệm thực nghiệm hoặc tham vấn kỹ thuật từ nhà cung cấp vật liệu.
Hướng dẫn cho kỹ sư và người thiết kế
Kỹ sư thiết kế hệ thống tiếp xúc với HCl cần xem xét vượt ra ngoài lựa chọn vật liệu đơn thuần.
Lưu ý về SCC (Nứt ứng suất ăn mòn): SCC là dạng hư hỏng nguy hiểm nhất vì xảy ra đột ngột mà không có cảnh báo rõ ràng từ trước. SS304 đặc biệt nhạy với SCC trong HCl khi có ứng suất dư từ hàn, uốn, hoặc siết chặt. Mối hàn và vùng biến dạng nguội là điểm rủi ro cao nhất.
Nguyên tắc thiết kế giảm ăn mòn:
- Tránh khe hở và điểm đọng: Thiết kế để dung dịch thoát hoàn toàn, không tích tụ trong khe, góc chết hoặc dưới gioăng.
- Giảm ứng suất dư: Xử lý nhiệt sau hàn (PWHT) hoặc lựa chọn phương pháp gia công giảm thiểu ứng suất dư trên vật liệu.
- Chọn vật liệu theo điều kiện thực tế, không theo tên mác: Tên “inox” hoặc “không gỉ” không đảm bảo khả năng chịu HCl.
- Ưu tiên vật liệu không kim loại khi có thể: Nhựa kỹ thuật loại bỏ hoàn toàn rủi ro ăn mòn điện hóa trong HCl.
Bảo dưỡng và kiểm tra định kỳ:
- Kiểm tra trực quan bề mặt, khe và mối nối theo chu kỳ — đặc biệt sau mỗi chu kỳ tiếp xúc HCl dài.
- Dùng kiểm tra siêu âm (UT) hoặc thẩm thấu màu (PT) để phát hiện rỗ sâu và vết nứt không nhìn thấy bằng mắt thường.
- Lập lịch thay thế linh kiện dựa trên tốc độ ăn mòn đo được, không chờ đến khi hỏng hoàn toàn.
- Ghi lại lịch sử ăn mòn tại từng điểm thiết bị để dự báo chu kỳ thay thế tiếp theo.
Thiết kế tốt và lựa chọn vật liệu đúng từ đầu là cách tiết kiệm chi phí bảo trì và tránh sự cố ngoài kế hoạch trong dài hạn.